

Сырье для науглероживающего агента: выбор и применение
2026-10-19
содержание
Выбор сырья для науглероживающего агента — не техническая деталь, а критический производственный узел. Мы видели, как при замене одного поставщика антрацита на другой резко выросло количество брака в чугунном литье: от 1,2 % до 3,8 % за две недели. Причина? Не в фракции и не в упаковке — в химическом составе исходного угля. Уровень серы подскочил с 0,25 % до 0,41 %, а зола — с 4,3 % до 6,7 %. И это при одинаковой маркировке «Антрацит-92». Значит, марка — не гарантия. Гарантия — в контролируемом сырье.
Почему именно антрацит из Нинся — не просто выбор, а технологическое условие
Не всякий антрацит подходит для производства науглероживающих агентов. Ключевые ограничения задают четыре элемента: сера, фосфор, азот и зола. Их содержание напрямую влияет на текучесть расплава, газовыделение при литье и чистоту стали. В Нинсяском бассейне добывается антрацит с уникальным профилем: содержание серы — не выше 0,22 %, фосфора — до 0,015 %, азота — до 0,8 %, золы — в диапазоне 3,5–4,8 %. Такой состав достигается не добавками, а геологией — уголь формировался в условиях низкого метаморфизма и минимального загрязнения минеральными примесями.
Мы работаем с этим сырьём с 2004 года. На нашей основной площадке в провинции Нинся — шесть обжиговых печей, каждая из которых прошла калибровку под конкретный пласт угля. Это значит: нет «универсального» обжига. Для пласта №3 температура стабилизируется на уровне 1180 °C, для пласта №7 — на 1220 °C. Цель одна: сохранить структуру углеродной решётки, но удалить летучие компоненты полностью. Результат — твёрдый углерод до 95 % при одновременном снижении содержания серы до 0,11 % в готовом продукте.
Обжиг — не этап, а точка контроля качества
Обжиг при 1200 °C — это не просто нагрев. Это управляемая термическая рекристаллизация. При этой температуре начинается частичная графитизация: углеродные слои выстраиваются в упорядоченную структуру. Это повышает теплостойкость частицы, снижает скорость окисления в расплаве и уменьшает вероятность образования пор в отливке. Но перегрев — так же опасен, как недогрев. При 1250 °C растёт доля микропор, увеличивается удельная поверхность — и возрастает риск впитывания влаги при хранении.
Поэтому мы не просто «обжигаем». Мы фиксируем температурный профиль каждой партии: время выхода на рабочий режим, длительность выдержки, скорость охлаждения. Только после подтверждения всех трёх параметров материал переходит на фракционирование. Ни одна партия не покидает цех без протокола испытаний: углерод, зола, сера, азот, влага, летучие вещества — шесть показателей, проверенных в аккредитованной лаборатории.
Как выбрать сорт — по задаче, а не по каталогу
У нас пять сортов науглероживающих агентов. Но клиенты редко спрашивают «какой сорт?». Чаще — «что будет, если я использую ваш продукт вместо текущего в инжекции в доменную печь?». Ответ зависит не от цифры в названии, а от трёх параметров:
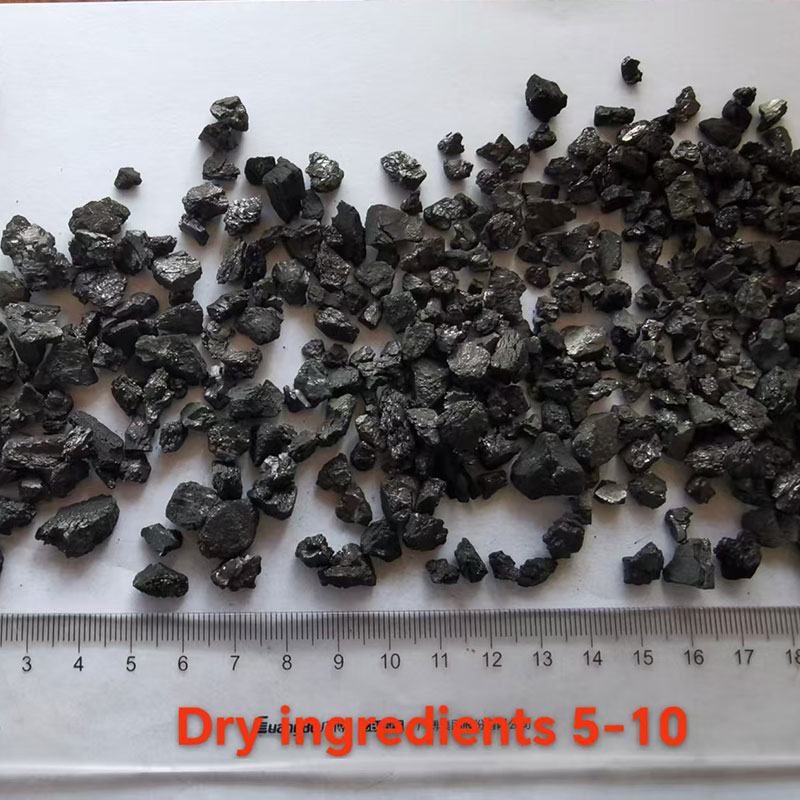
- Фракция: для инжекции — 0,1–0,5 мм; для сталеплавильных печей — 1–3 мм; для литейных форм — 3–5 мм или порошок 45 мкм
- Содержание углерода: 85–88 % — для вторичного науглероживания; 92–95 % — для первичного ввода в расплав
- Поверхностная модификация: стандартная — для большинства процессов; с нанесением карбонильного покрытия — при работе с высоколегированными сталями
Клиент из Екатеринбурга внёс корректировку в технологическую карту: заменил науглероживатель с С = 89 % на наш с С = 93 % при неизменной фракции. Результат — снижение расхода на 14 % и рост выхода годного литья на 2,3 %. Почему? Потому что 4 % «лишнего» углерода — это не «добавка», а резерв, компенсирующий потери при окислении в ванне.
Сырьё для науглероживающего агента — это не начало цепочки. Это её основание
Если в составе сырья есть фосфор — он попадёт в сталь. Если в нём много азота — будут поры. Если зола содержит кремнезём — изменится вязкость шлака. Никакая последующая очистка не уберёт эти элементы: они встроены в матрицу угля на молекулярном уровне. Поэтому мы начинаем контроль не с анализа готовой продукции, а с геологической разведки каждого нового участка добычи. Каждый пласт проходит пробное бурение, лабораторную оценку и промышленную проверку в пилотной печи.
Сырьё для науглероживающего агента — это не товарная позиция. Это технологический контракт между поставщиком и производителем металла. Он подразумевает предсказуемость: один и тот же сорт, выпущенный в январе и в июле, должен давать идентичные результаты в одной и той же печи. Именно эту стабильность мы обеспечиваем — через контроль над всем циклом: от геологии до упаковки. Подробнее о характеристиках, фракциях и сертификатах — на сайте компании.