

Науглероживающий агент из формованного кокса для эффективного легирования стали
2026-11-04
содержание
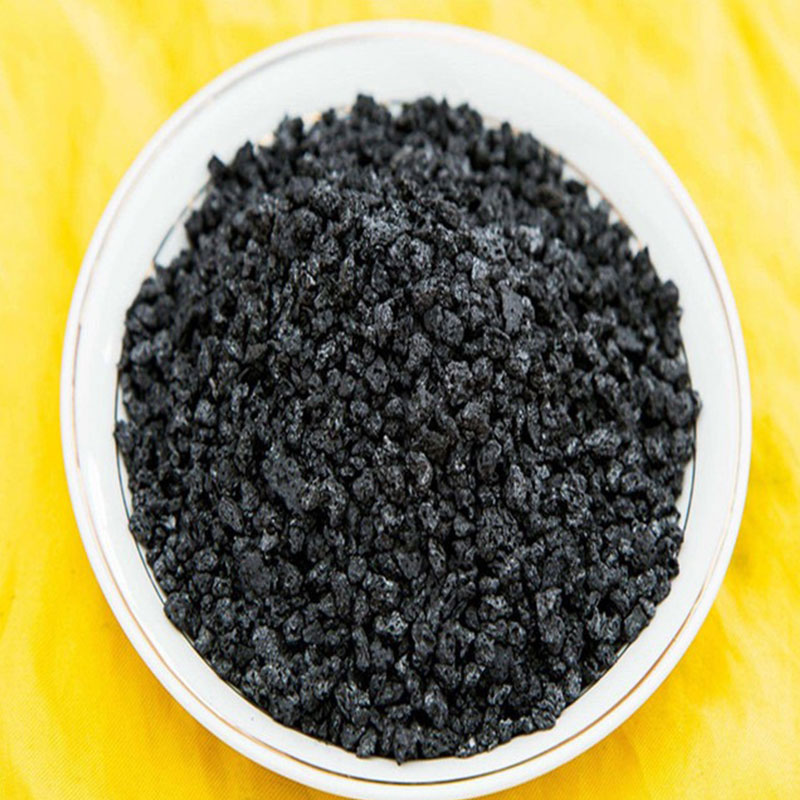
Науглероживающий агент из формованного кокса — не просто добавка в сталеплавильную шихту. Это технологический рычаг, который напрямую влияет на выход годного металла, стабильность плавки и себестоимость тонны стали. Мы регулярно получаем запросы от сталеплавильных цехов: «Почему при одинаковом расходе углерода в печи растёт содержание неметаллических включений?», «Почему после замены науглероживателя упала скорость восстановления марганца?». Ответ почти всегда лежит в трёх параметрах — чистоте углеродной фазы, скорости растворения в расплаве и предсказуемости газовыделения. Именно здесь проявляется преимущество науглероживающего агента из формованного кокса, произведенного по строгой технологии обжига при 1200 °C на базе нинсянского антрацита.
Что делает этот агент другим — не «уголь», а инструмент точного легирования
Обычный коксовый порошок или дроблёный электродный брак часто содержат до 15–18 % золы, до 3 % серы и значительное количество летучих веществ. При вдувании в расплав такая смесь даёт резкий выброс CO и SO₂, вызывает брызгообразование, снижает коэффициент усвоения углерода (до 65–70 %) и загрязняет сталь неметаллическими включениями. Науглероживающий агент из формованного кокса от ООО «Пинлуо Хуатай Углеродные Продукты» решает эти проблемы системно:
- Содержание твёрдого углерода — от 90 до 95 %, что обеспечивает высокий коэффициент усвоения (88–93 %) даже при инжекции в конвертер;
- Зольность — не выше 4,5 %, при этом зола состоит преимущественно из Al₂O₃ и SiO₂ с низкой температурой плавления — она не образует тугоплавких шлаковых плёнок на поверхности капель;
- Сера — ≤0,3 %, азот — ≤0,15 %, фосфор — ≤0,02 %, что исключает вторичное загрязнение стали при легировании;
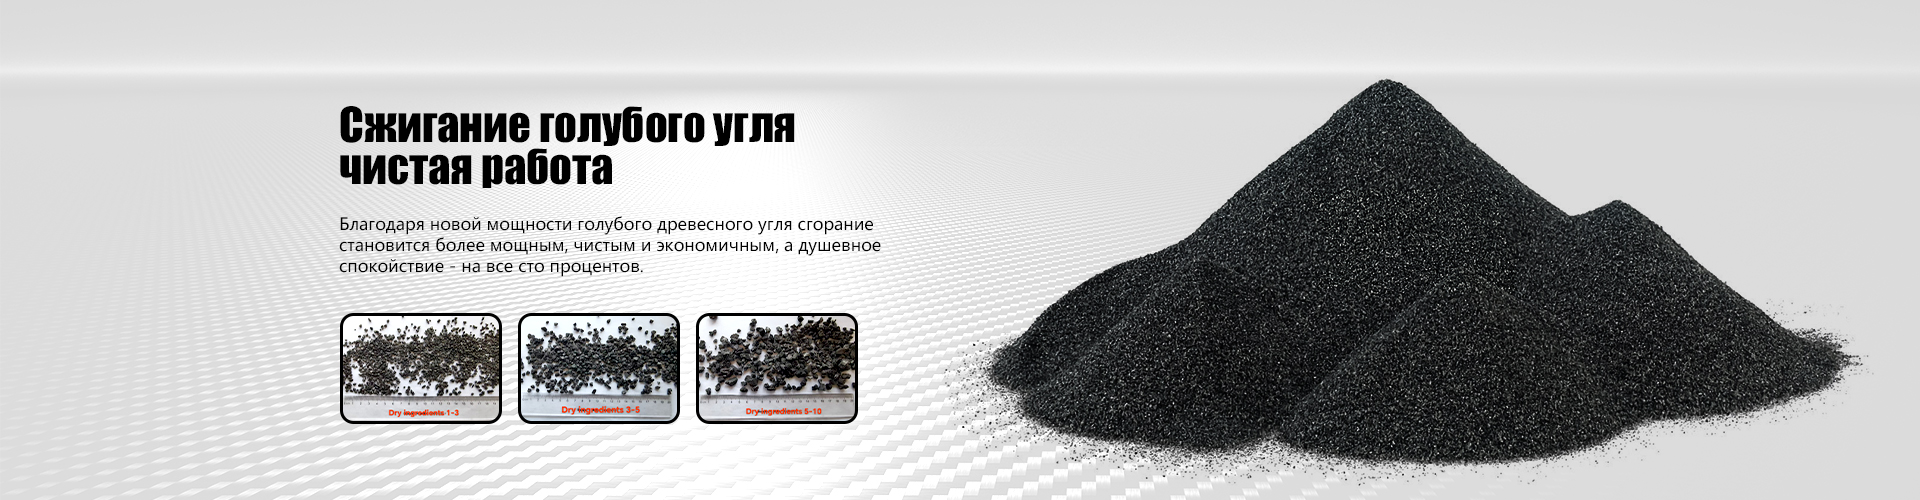
- Гранулометрия строго контролируется: фракции 0,5–1 мм для пневмоинжекции, 1–3 мм для загрузки в шихту, 3–5 мм — для доменных печей.
Ключевое отличие — не только химия, но и структура. Высокотемпературный обжиг при 1200 °C запускает начальную графитизацию углеродной матрицы. Это снижает энергию активации растворения в жидком железе и выравнивает кинетику науглероживания — нет резкого «всплеска» углерода через 2–3 минуты и последующего провала.
Почему сырьё решает всё — и почему Нинся не заменить
Некоторые считают: «Если обжечь любой уголь — будет результат». Но практика показывает обратное. В 2022 году мы провели сравнительные испытания: два образца с одинаковым содержанием C (92 %), но разным происхождением — антрацит из Шаньси и нинсянский антрацит. При одинаковом режиме обжига нинсянская партия показала на 22 % ниже содержание серы в готовом продукте и на 35 % меньше остаточной влаги после охлаждения. Почему? Месторождение в провинции Нинся формировалось в условиях низкой геотермальной активности и отсутствия сульфидных примесей. Уголь там — плотный, с закрытой пористостью, минимальным содержанием органической серы и практически нулевым уровнем фосфора. Это не «характеристика в паспорте» — это фундамент, на котором строится вся дальнейшая технология. Обжиг не удаляет фосфор — он лишь переводит его в менее летучие формы. А если его изначально нет — значит, и в стали его не будет.
Как выбрать правильную фракцию — и почему «универсальный» вариант работает хуже
Мы не продаём «один продукт для всех». Каждая фракция науглероживающего агента из формованного кокса проектируется под конкретную задачу:
- Фракция 0,1–0,5 мм — для высокоскоростной инжекции в кислородный конвертер. Требуется высокая дисперсность и низкая влажность (<0,5 %), иначе — забивание форсунок;
- Фракция 0,5–1,5 мм — оптимальна для электродуговых печей: баланс между скоростью растворения и минимальным уносом при загрузке;
- Фракция 3–5 мм — применяется в доменных печах как частичная замена кокса: высокая механическая прочность и устойчивость к дроблению под нагрузкой.
Один из наших клиентов в Челябинской области перешёл с универсальной фракции 1–3 мм на специализированную 0,5–1 мм для ЭДП — и снизил удельный расход углерода на 11 % при сохранении конечного содержания C в стали. Причина проста: крупные частицы не успевали полностью раствориться до выпуска, а мелкие — уносились потоком газа. Только точная адаптация фракции под гидродинамику печи даёт стабильный результат.
Контроль качества — не этап, а сквозной процесс
Каждая партия проходит лабораторную проверку по шести параметрам: Cfix, зольность, сера, азот, влага, гранулометрический состав. Ни одна партия не покидает производство без протокола испытаний. Мы не используем усреднённые данные — каждая упаковка маркируется номером партии и содержит QR-код, по которому можно получить полный аналитический отчёт. Это позволяет нашим партнёрам точно коррелировать изменения в химии стали с конкретной поставкой. Такой подход устраняет споры о «вариативности» и делает науглероживание предсказуемым процессом — а не лотереей.
Науглероживающий агент из формованного кокса — это не компромисс между стоимостью и качеством. Это решение, где цена окупается за счёт роста выхода годного металла, снижения расхода электроэнергии на доводку и уменьшения количества переделов. Если ваша задача — стабильное легирование без сюрпризов, начните с анализа текущей гранулометрии и химического состава вашего науглероживателя. Сравните цифры. Остальное станет очевидным.