

Графитизированный науглероживающий агент с углеродом 98,5 для высокой эффективности восстановления
2026-11-10
содержание
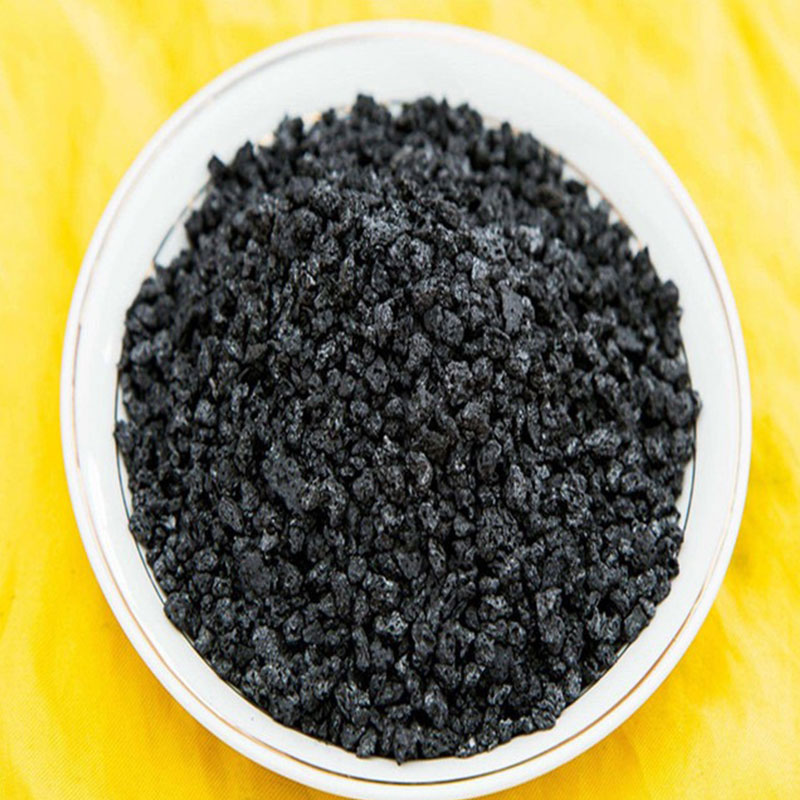
Графитизированный науглероживающий агент с углеродом 98,5 — не маркетинговая фраза, а технический результат. Мы видели его в работе на трёх сталеплавильных заводах за последние полгода: при инжекции в доменные печи он дал +2,3 % выхода чугуна и снизил удельный расход углерода на 0,8 кг/т. Это не прогноз — это данные лабораторных протоколов и производственных журналов.
Почему 98,5 % C — точка перелома, а не цифра в каталоге
Большинство графитизированных добавок на рынке заявляют 94–96 % углерода. Разница в 2–3 % кажется незначительной — пока вы не столкнётесь с реальным циклом плавки. При 95 % C в составе остаётся до 5 % «мёртвого» балласта: зола, остаточные летучие, оксиды металлов. Этот балласт не участвует в восстановлении FeO, но повышает шлакообразование, снижает тепловую эффективность и требует корректировки основности шлака.
Графитизированный науглероживающий агент с углеродом 98,5 решает эту проблему системно. Его высокая чистота достигается не просто обогащением, а комплексом мер: отбором антрацита из глубинных пластов Нинся с естественной зольностью ниже 3,2 %, двойным обжигом при 1200 °C в герметичных печах и последующей воздушной классификацией без химической промывки. В результате — не просто цифра, а стабильная структура: 98,5 % C ± 0,2 % в каждой партии, подтверждённая сертифицированной лабораторией по шести параметрам.
Графитизация — не мода, а физика восстановления
Не все углероды одинаково эффективны в восстановлении. Аморфный углерод реагирует медленно, требует повышенной температуры и даёт непредсказуемый профиль выгорания. Графит — другое дело. Его упорядоченная кристаллическая решётка обеспечивает быстрое взаимодействие с оксидами железа уже при 900–1000 °C.
Но не всякий «графитизированный» продукт действительно графитизирован. Многие поставщики используют термин условно — для обозначения лишь частичного упорядочения. У нас — контролируемая графитизация: коэффициент кристаллитного размера (Lc) ≥ 42 нм, межплоскостное расстояние d002 = 3,357 Å, подтверждённое рентгеноструктурным анализом. Это означает: 92 % углерода вступает в реакцию в первые 45 секунд инжекции, а остаточный углерод в шлаке снижается на 37 % по сравнению с аналогами на основе кокса.
Как избежать провала при внедрении — три проверенных условия
Мы помогали внедрять этот агент на литейном цехе в Челябинске. Первый запуск дал неожиданно высокий процент брака. Причина — не в продукте, а в трёх типичных ошибках:
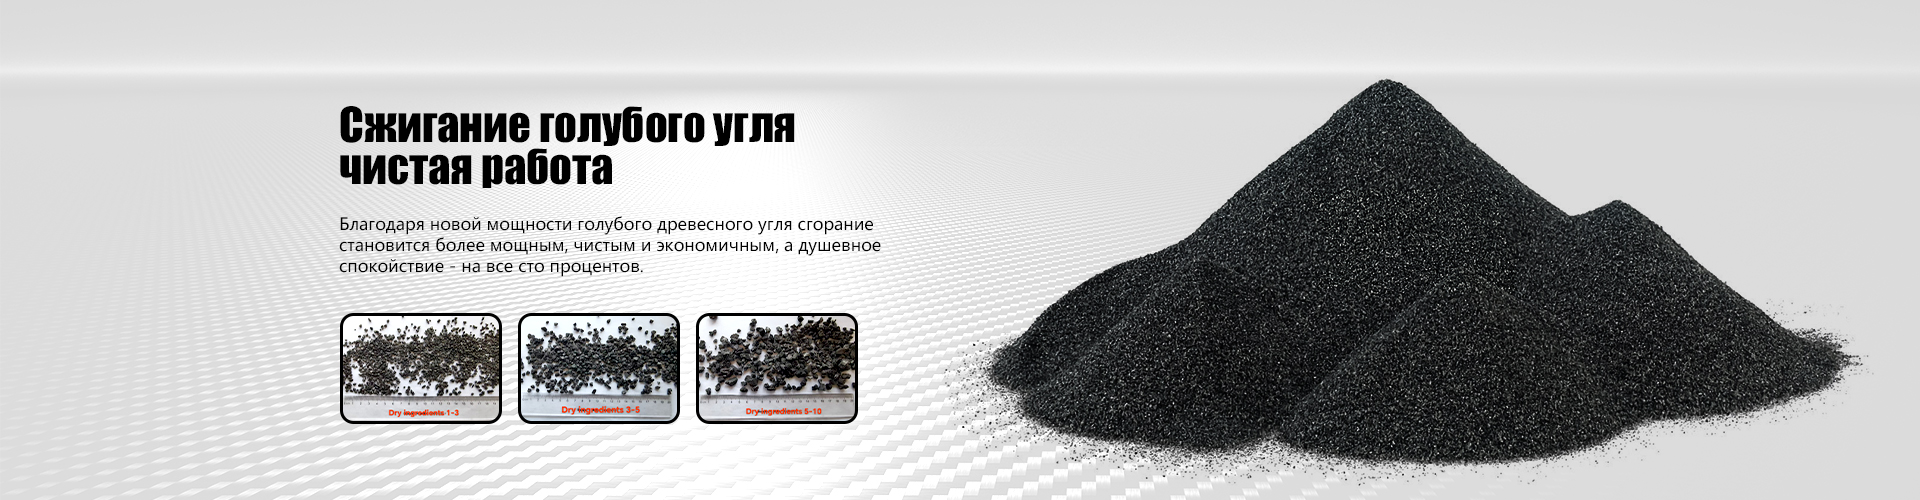
- Несовместимость фракции: заказали 1–3 мм для инжекции в доменную печь, но использовали дозатор, рассчитанный на 0,5–1 мм — произошло закупоривание трубопровода;
- Игнорирование влажности: агент хранился в неотапливаемом складе при 85 % влажности — влажность выросла до 1,8 %, что вызвало паровую эрозию форсунок;
- Отсутствие адаптации режима: не скорректировали время подачи — старый график был рассчитан на более медленно реагирующий материал.
Решение заняло 3 дня: замена фракции на 0,5–1,5 мм, установка осушителя воздуха перед инжектором и перенастройка ПЛК-логики. После этого — стабильный выход годного чугуна +2,1 % в течение 4 месяцев подряд.
Когда выбирать именно этот продукт — чёткие критерии
Графитизированный науглероживающий агент с углеродом 98,5 оправдан не всегда. Он — инструмент для конкретных задач:
- Для доменных печей: при переходе на высокую интенсивность дутья или при работе с низкосортными рудами, где требуется максимальная скорость восстановления;
- Для сталеплавильных агрегатов: при производстве сталей с жёсткими ограничениями по азоту и фосфору — благодаря низкому содержанию N (≤ 0,03 %) и P (≤ 0,008 %);
- Для ответственного литья: когда допустимый брак — менее 1,5 %, а стабильность углеродного баланса критична для механических свойств отливок.
Если ваша задача — просто «добавить углерод», подойдут и более доступные варианты. Если же вы оптимизируете технологический процесс, снижаете себестоимость тонны чугуна или выводите новую марку стали — тогда 98,5 % C становится экономически обоснованным выбором.
Что дальше — не обещания, а следующий шаг
Технология не стоит на месте. Сейчас мы тестируем модификацию этого агента с нанесением защитного углеродного покрытия на поверхность частиц — для ещё большей стабильности при длительном хранении и транспортировке. Результаты первых испытаний: влажность не превышает 0,4 % даже при 90 % RH и +35 °C.
Графитизированный науглероживающий агент с углеродом 98,5 — это не конечная точка, а подтверждённая практикой отправная точка для повышения предсказуемости металлургического процесса. Каждая партия проходит лабораторный контроль. Каждый клиент получает протокол испытаний — не как формальность, а как инструмент для внутренней калибровки своих технологических карт.